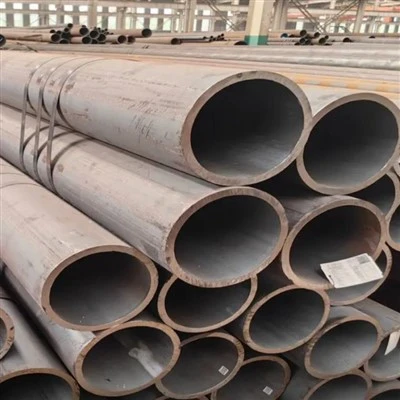
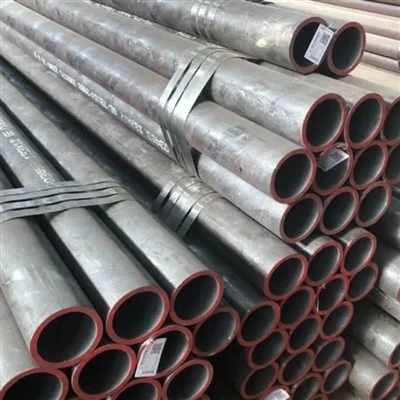
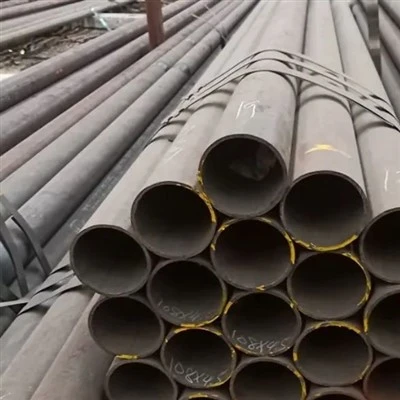
Značajke proizvoda

Izvrsna-otpornost na oksidaciju pri visokim temperaturama i otpornost na koroziju (osnovna prednost)
Glavna prednost ASTM A335 P5 leži u njegovoj izvrsnoj-otpornosti na oksidaciju pri visokim temperaturama i otpornosti na koroziju. Zahvaljujući dodatku 4-6% kroma (Cr), P5 može formirati gusti Cr₂O₃ oksidni film na visokim temperaturama, učinkovito se odupirući visoko{14}}temperaturnoj oksidaciji i toplinskoj koroziji. Njegova gornja granica za otpornost na oksidaciju doseže 550-600 stupnjeva, značajno nadmašujući P1 (Manje od ili jednako 450 stupnjeva) i P11 (Manje od ili jednako 538 stupnjeva). U visoko{17}}okruženjima rafinerija koja sadrže-sumpor, P5 pokazuje superiornu otpornost na koroziju u usporedbi s niskim-razredima kroma, učinkovito podnosi visoko{25}}temperaturnu sulfidacijsku koroziju i kombiniranu oksidacijsko-sulfidacijsku koroziju. S minimalnom vlačnom čvrstoćom od 415 MPa i minimalnom granicom tečenja od 205 MPa, jednak je P1 i P11 u pogledu razine čvrstoće, ali nudi značajnu prednost u otpornosti na oksidaciju pri visokim temperaturama.

Dobra otpornost-na visoke temperature i otpornost na puzanje
ASTM A335 P5 održava dobre razine čvrstoće na visokim temperaturama. Zahvaljujući dodatku 0,5% molibdena (Mo) i većem sadržaju kroma, P5 pokazuje izvrsnu otpornost na pucanje puzanjem pri visokim-temperaturama u temperaturnom rasponu od 500-600 stupnjeva. U uvjetima na 550 stupnjeva, P5 nudi bolju otpornost na oksidaciju i otpornost na visoke-temperature u usporedbi s P11, što ga čini prikladnim za sustave cjevovoda na visokim-temperaturama i visokim{15}}tlacima koji rade na višim temperaturnim stupnjevima. Njegovo zadržavanje čvrstoće na visokoj-temperaturi usporedivo je s onim kod P11, ali ima višu gornju granicu za temperaturu otpornosti na oksidaciju, što omogućuje dugotrajnu-uslugu u okruženjima s težim visokim temperaturama.

Dobra obradivost i sposobnost oblikovanja
ASTM A335 P5 pokazuje dobra svojstva rada na hladnom i vrućem, što omogućuje različite procese oblikovanja kao što su toplo savijanje, hladno savijanje i kovanje. S umjerenim udjelom legure, pokazuje izvrsnu sposobnost oblikovanja tijekom hladnog savijanja, što ga čini prikladnim za proizvodnju cijevnih spojeva poput koljena, T-komada i reduktora. Treba napomenuti da zbog višeg sadržaja kroma P5 ima nešto veću tendenciju otvrdnjavanja u usporedbi s P1/P11. Stoga se preporučuje uključivanje odgovarajućih međukoraka žarenja tijekom procesa oblikovanja. Njegova obradivost je usporediva s onom P11, a za obradu se mogu koristiti konvencionalne metode strojne obrade.

Dobre performanse zavarivanja i zahtjevi za toplinsku obradu nakon-zavarivanja
ASTM A335 P5 pokazuje dobru zavarljivost. Međutim, zbog višeg sadržaja kroma (4-6%), ima nešto veću tendenciju kaljenja u zoni utjecaja topline-u usporedbi s P1/P11, stoga zahtijeva strože postupke zavarivanja i toplinsku obradu nakon-zavarivanja (PWHT). Preporuča se da temperatura predgrijavanja prije zavarivanja bude 150-250 stupnjeva. Nakon zavarivanja, PWHT treba izvesti zagrijavanjem na 700-760 stupnjeva, držanjem na temperaturi, a zatim polaganim hlađenjem kako bi se smanjila zaostala naprezanja zavarivanja i omekšala zona pod utjecajem topline, osiguravajući žilavost i otpornost na pukotine zavarenog spoja.
Dobra organizacijska stabilnost i dugoročna-pouzdanost usluge
ASTM A335 P5 pokazuje dobru stabilnost mikrostrukture tijekom-dugotrajne upotrebe na temperaturama manjim ili jednakim 600 stupnjeva. Njegov viši sadržaj kroma učinkovito povećava otpornost materijala na oksidaciju i otpornost na koroziju pri visokim-temperaturama. Dizajn sastava od 5%Cr-0,5%Mo osigurava stabilnost mikrostrukture tijekom dugotrajne-visoke{15}}temperature. Nakon normalizacije i temperiranja (N+T) toplinske obrade, P5 dobiva jednoliku i finu mikrostrukturu ferit + karbid, jamčeći mikrostrukturnu stabilnost i pouzdanost u uvjetima rada na visokim temperaturama.
Tehničke specifikacije
Kemijski sastav (ASTM A335 / ASME SA335)
|
Element |
Standardni zahtjevi |
Bilješka |
|
C |
Manje od ili jednako 0,15% |
Nisko{0}}ugljični dizajn osigurava zavarljivost i žilavost |
|
Mn |
0.30 - 0.60% |
Jačanje čvrste otopine, poboljšanje čvrstoće |
|
P |
Manje od ili jednako 0,025% |
Štetni elementi, strogo kontrolirani |
|
S |
Manje od ili jednako 0,025% |
Štetni elementi, strogo kontrolirani |
|
Si |
Manje od ili jednako 0,50% |
Dezoksidant, poboljšava-otpornost na oksidaciju pri visokim temperaturama |
|
Kr |
4.00 - 6.00% |
Osnovni elementi koji pružaju osnovnu otpornost na antioksidanse i koroziju |
|
Mo |
0.45 - 0.65% |
Osnovni elementi za poboljšanje čvrstoće na lom puzanja-na visokim temperaturama |
|
Fe |
Preostala količina (≈ 93%) |
Element matrice |
Fizička svojstva
|
Performanse |
Numerička vrijednost/raspon |
Uvjeti ispitivanja |
|
Gustoća |
≈ 7,75 g/cm³ |
Sobna temperatura (20 stupnjeva) |
|
Talište |
≈ 1390-1430 stupnjeva |
- |
|
Električni otpor |
≈ 0.40 μΩ·m |
Sobna temperatura |
|
Toplinska vodljivost |
≈ 34 W/(m·K) |
Sobna temperatura |
|
Koeficijent toplinske ekspanzije (20-100 stupnjeva) |
≈ 11.6 × 10⁻⁶ /K |
- |
|
Modul elastičnosti (Youngov modul) |
≈ 200 GPa |
Sobna temperatura |
|
Poissonov omjer |
≈ 0.28 |
Sobna temperatura |
|
Magnetizam |
Feromagnetski |
Feritna struktura, koja je magnetska |
Mehanička svojstva (Normalizirano + temperirano, tipične vrijednosti, ASTM A335)
|
Performanse |
Tipična vrijednost |
Standardi provedbe |
|
Vlačna čvrstoća |
Veći ili jednak 415 MPa |
ASTM A335 |
|
Granica razvlačenja (0,2% pomaka) |
Veći ili jednak 205 MPa |
ASTM A335 |
|
Produljenje (mjerna duljina 2 in/50 mm) |
Veći ili jednak 30% |
ASTM A335 |
|
Tvrdoća |
Manje od ili jednako 217 HB (tipična vrijednost) |
- |
Napomena: Razina čvrstoće P5 jednaka je onoj za P1/P11 (veća ili jednaka 415 MPa). Međutim, njegova ključna prednost leži u izvrsnoj-otpornosti na oksidaciju pri visokim temperaturama i otpornosti na koroziju koju donosi sadržaj kroma od 4-6%, a ne povećana čvrstoća. Za veće čvrstoće ili više temperaturne stupnjeve, preporuča se koristiti P91.
Izvedba-na visokim temperaturama
ASTM A335 P5 održava dobre razine čvrstoće na visokim temperaturama i prikladan je za dugotrajne-visoke{3}}temperaturne uvjete rada do 600 stupnjeva:
|
Temperatura |
Vlačna čvrstoća (MPa, približno) |
Stopa zadržavanja performansi |
|
Sobna temperatura (20 stupnjeva) |
Veći ili jednak 415 |
100% |
|
400 stupnjeva |
≈ 370 |
Veći ili jednak 89% |
|
450 stupnjeva |
≈ 340 |
Veći ili jednak 82% |
|
500 stupnjeva |
≈ 280 |
Veći ili jednak 67% |
Dugoročna-toplinska stabilnost i mikrostrukturna stabilnost
ASTM A335 P5 pokazuje dobru stabilnost mikrostrukture tijekom-dugotrajne upotrebe na temperaturama manjim ili jednakim 600 stupnjeva. Dodatak 4-6% Cr učinkovito povećava otpornost na oksidaciju pri visokim-temperaturama i otpornost na toplinsku koroziju. Međutim, mikrostrukturna stabilnost se smanjuje, a otpornost na oksidaciju smanjuje se kada se koristi za dugotrajnu-uslugu iznad 620 stupnjeva. Ne preporučuje se za dugotrajnu upotrebu iznad 620 stupnjeva. Za više temperaturne stupnjeve, predlaže se odabir P91 ili P92.
Sustav toplinske obrade
Konačna izvedba ASTM A335 P5 uvelike ovisi o režimu toplinske obrade, sa sljedećim uobičajenim specifikacijama:
1. Normalizirajući tretman (Normalizirajući)
Zagrijte na 925-955 stupnjeva, držite dovoljno vremena (otprilike 1 sat po inču debljine stijenke), zatim ohladite na zraku. To rezultira jednoličnom, fino zrnatom feritnom + karbidnom mikrostrukturom, pripremajući se za naknadno kaljenje.
2. Tretman kaljenja (kaljenje)
Zagrijte na 700-760 stupnjeva, držite dovoljno vremena, zatim ohladite na zraku. Time se eliminiraju naprezanja izazvana normalizacijom, optimizira žilavost i plastičnost i postižu konačna uporabna svojstva.
3. Potpuno žarenje (izborno)
Zagrijte na 840-870 stupnjeva, držite na temperaturi, zatim ohladite u peći na približno 650 stupnjeva, nakon čega slijedi hlađenje zrakom na sobnu temperaturu. Ovo se koristi za uklanjanje naprezanja pri hladnoj obradi ili za poboljšanje sposobnosti oblikovanja pri hladnoj obradi.
Pažnja:
Toplinska obrada nakon-zavarivanja (PWHT) preporučuje se nakon zavarivanja. To uključuje zagrijavanje do700-760stupnja , držanje na temperaturi, a zatim sporo hlađenje kako bi se uklonili zaostali naponi zavarivanja i omekšala zona-zahvaćena toplinom.
Zbog višeg sadržaja kroma, P5 ima veću tendenciju otvrdnjavanja u zoni utjecaja topline -zavarivanja u usporedbi s P1/P11. Preporuča se strogo kontrolirati unos topline zavarivanja i temperaturu predgrijanja.
Temperatura i vrijeme toplinske obrade moraju se strogo kontrolirati kako bi se izbjeglo grubo zrno ili fluktuacije u radu.
Primjenjivi mediji
Para visoke-temperature:
Glavni parovodi elektrana (Manje od ili jednako 600 stupnjeva), cijevi za pregrijače kotlova, cijevi za ponovno grijanje
Mediji za rafiniranje nafte:
Procesni cjevovodi-koji sadrže-sumpor na visokoj temperaturi za atmosfersku i vakuumsku destilaciju, katalitički krekiranje, hidroobradu, odgođeno koksiranje itd.
Mediji koji-sadrže-sumpor na visokoj temperaturi:
Visoko{0}}mediji koji sadrže sumpor-naftu i plin, kiseli medij u rafinerijama
Procesni plinovi-visoke temperature:
Visoko{0}}temperaturni i visoko{1}}tlačni cjevovodi kemijskih postrojenja za sintezu amonijaka, proizvodnju metanola itd.
Visok{0}}medij za prijenos topline:
Uljni cjevovodi za prijenos topline,-sustavi za prijenos topline na visokim temperaturama
Napomena: ASTM A335 P5 nije primjenjiv na jako korozivne medije kao što su jako oksidirajuće kiseline (npr. koncentrirana dušična kiselina) i visoko-temperature, visoke-koncentracije klorida. Njegova gornja granica temperature oksidacije je približno 600 stupnjeva; P91 ili P92 se preporučuju iznad ove temperature. U okruženjima s visokom-temperaturom i visokim{12}}tlakom-vodika (npr. hidroprocesne jedinice), treba procijeniti rizik od vodikove korozije. Tipično, P5 je prikladan za uvjete s nižim parcijalnim tlakom vodika ili nižim temperaturama.


ASTM A335 P5 prikladan je za rad na visokim-temperaturama (500-600 stupnjeva ) u korozivnim sredinama-koje sadrže sumpor. To je jedan od preferiranih materijala za visokotemperaturne procesne cjevovode u rafineriji nafte i petrokemijskoj industriji, preporučuje se za upotrebu u sljedećim područjima:
Polja primjene
-
Rafiniranje nafte (temeljna primjena)
● Visok{0}}temperaturni procesni cjevovodi za jedinice katalitičkog krekiranja
● Visoko{0}}temperaturni i visoko{1}}tlačni cjevovodi za hidroobradu/hidrokreking jedinice
● visoko{0}}temperaturni cjevovodi jedinice za atmosfersku i vakuumsku destilaciju
● Procesni cjevovod jedinice za odgođeno koksiranje
● Cijevi grijača rafinerije, cijevi izmjenjivača topline -
Petrokemijsko inženjerstvo (Osnovne aplikacije)
● Visoko{0}}temperaturni cjevovodi u jedinicama za krekiranje etilena
● Visoko{0}}temperaturni procesni cjevovod jedinice za aromate
● Sustav cijevi petrokemijske peći za grijanje -
Proizvodnja električne energije iz fosilnih goriva
● Glavni parni cjevovod za subkritične/superkritične elektrane (Manje od ili jednako 600 stupnjeva)
● Cijevi pregrijača, cijevi dogrijača
● Visoko{0}}temperaturni parovodni sustav -
Priključci cijevi za-visoku-temperaturu i visoki{1}}tlak
● Visoko{0}}temperaturna koljena, T-kolice i reduktori
● Kovani spojevi za cijevi, prirubnice
Dostava i prilagođavanje
Nudimo fleksibilna i pouzdana rješenja opskrbnog lanca kako bismo osigurali da dobijete cijevi od legiranog čelika ASTM A335 P5 koje savršeno odgovaraju zahtjevima vašeg projekta.
Prilagodljivi oblici materijala
Podržavamo proizvodnju raznih osnovnih i posebnih oblika prema crtežima ili specifikacijama.
|
Oblik |
 Bešavna čelična cijev
|
 Cijev velikog-promjera-debele stijenke
|
 Cijev od legiranog čelika
|
|---|---|---|---|
|
Konvencionalni raspon |
Vanjski promjer: 10.3 - 1067 mm; Debljina stijenke: 1 - 150 mm |
Vanjski promjer: 219 - 1067 mm; Debljina stijenke: 20 - 150 mm |
Vanjski promjer: 10.3 - 610 mm; Debljina stijenke: 1 - 50 mm |
|
Mogućnost prilagodbe |
Vruće{0}}valjane/hladno{1}}vučene bešavne cijevi, rezanje fiksne-dužine, strojna obrada kosina, navoji na krajevima cijevi, posebni uvjeti toplinske obrade (normalizacija + kaljenje/žarenje) |
Vruća ekspanzija, rezanje fiksne-duljine, strojna obrada kosina, posebni uvjeti toplinske obrade |
Hladno{0}}precizne cijevi, rezanje-fiksne duljine, posebna obrada površine |
Zašto odabrati nas? - Pouzdana inženjerska tehnologija. Pouzdana isporuka.
Mi nismo samo dobavljač, već pouzdani partner za materijale za vas u Kini.

Vertikalno integrirana proizvodnja
Vlastiti pogon od 20.000㎡ s 10+ automatiziranih linija (8,000+ tona godišnje). Unutarnji-centar za izradu alata i kalupa omogućuje brzu prilagodbu i učinkovitu kontrolu troškova - bez posredničke marže.

Stroga kontrola kvalitete u svakoj fazi
Puna sljedivost kroz ključne QC kontrolne točke tijekom cijele proizvodnje. 100% u skladu sa standardima ASTM/ASME, EN i GB. Izvješća o ispitivanju materijala dostupna uz svaku pošiljku.

Pouzdana dostava i pakiranje za izvoz
10+ godina izvoza u Europu, Sjevernu Ameriku, jugoistočnu Aziju i Bliski istok s vodootpornom i-zaštitom od hrđe, u kombinaciji s fleksibilnim opcijama dostave osigurava siguran i-pravovremeni dolazak.

Validacija uzorka prije masovne proizvodnje
Pružamo besplatne uzorke za provjeru kvalitete, omogućujući vam masovne narudžbe tek nakon odobrenja. Osiguravamo dosljednost od uzorka do masovne proizvodnje točnim mjerenjem dimenzija i transparentnom proizvodnjom.
FAQ
P: Koje su glavne prednosti ASTM A335 P5?
P: Koja je razlika između ASTM A335 P5 i P11? Kako odabrati između njih?
P: Koja je razlika između ASTM A335 P5 i P1? Kako odabrati između njih?
P: Koja je maksimalna radna temperatura za ASTM A335 P5?
P: Koje su performanse zavarivanja ASTM A335 P5?
P: Koja je otpornost na koroziju ASTM A335 P5?
Popularni tagovi: astm a335 p5, Kina astm a335 p5 proizvođači, dobavljači, tvornica